


Ako sa vyrába PTFE fólia? Jasne vysvetlený celý výrobný proces
Ak sa snažíte pochopiť, ako sa vyrába PTFE fólia, odpoveď začína polymérom, ktorý sa nedá roztaviť a vytlačiť ako bežné termoplasty. Celý výrobný reťazec je postavený na dvoch zásadne odlišných procesoch: výroba PTFE živice a potom premena tejto živice na tenký, jednotný film. Tento článok sleduje každý krok, ako sa to deje v profesionálnej továrni na PTFE fólie.
Chémia za výrobou PTFE fólie: Od chloroformu po živicu
Výroba PTFE fólie začína syntézou tetrafluóretylénu (TFE), nie linkou na vytláčanie fólie.
Cesta začína chloroformom a fluorovodíkom, ktorý sa vyrába úpravou kazivca kyselinou sírovou. Chloroform reaguje s fluorovodíkom za vzniku chlórdifluórmetánu (HCFC-22). Keď sa HCFC-22 zahreje nad 600 stupňov C, praskne na TFE, monomér, ktorý neskôr tvorí polytetrafluóretylén.
Polymerizačný krok je radikálny proces uskutočňovaný pod vysokým tlakom v reaktoroch z nehrdzavejúcej ocele. Suspenznou polymerizáciou sa získa granulovaná živica, ktorá je surovinou pre oddeľovanie. Disperznou polymerizáciou vzniká jemný prášok alebo vodná disperzia, ktorá je surovinou pre tkaniny potiahnuté PTFE, pásky a impregnovanú sieťovinu.
Kľúčová definícia: Obmedzený PTFE fólia je vyrobená z pevného, sintrovaného valca, ktorý je oholený ostrou čepeľou do súvislého listu. Je to subtraktívny proces, nie proces založený na tavenine.
Výroba PTFE fólie Krok 1: Lisovanie a spekanie
Predtým, ako je možné odrezať jeden list PTFE fólie, musí byť živica zhutnená do pevného valca a sintrovaná.
Granulovaná PTFE živica sa odváži, naleje do valcovej formy a lisuje pri 50 až 100 MPa. Výsledný predlisok sa potom vloží do spekacej pece a zahreje sa na 370 až 380 stupňov C. Pri tejto teplote sa častice živice spoja do hustého homogénneho bloku.
Na rýchlosti chladenia záleží viac, ako väčšina kupujúcich očakáva. Ak sa veľký predvalok ochladí príliš rýchlo, vnútorné napätie vytvorí mikrotrhlinky, ktoré sa prejavia ako povrchové defekty hotového filmu. Predvalok s priemerom 100 až 250 mm zvyčajne potrebuje na bezpečné ochladenie 24 až 48 hodín.
Priemer polotovaru tiež obmedzuje šírku filmu. 300 mm predvalok môže po orezaní okrajov produkovať filmové pásy široké približne 250 mm. To je dôvod, prečo niektorí dodávatelia môžu ponúkať fóliu PTFE so širokou šírkou a iní nie.
Výroba PTFE fólie Krok 2: Orezanie spekaného polotovaru
Skiving je dominantnou metódou výroby PTFE filmu, pretože PTFE nemožno vytlačiť do tenkého filmu konvenčným vytláčaním taveniny.
Presný sústruh drží spekaný predvalok, zatiaľ čo ostrá čepeľ sa pohybuje po jeho povrchu. Uhol čepele, rýchlosť posuvu a rýchlosť vretena riadia konečnú hrúbku filmu a drsnosť povrchu. V dobre nastavenom stroji je čepeľ zvyčajne nastavená medzi 15 a 25 stupňami. Ostrý uhol môže zanechať škrabance, zatiaľ čo tupý uhol vytvára stopy po chvenie.
Typické hrúbky rezaného filmu sa pohybujú od 0,02 mm do 0,50 mm. Továrne s CNC riadeným zariadením môžu mať toleranciu hrúbky /-0,01 mm. Toto je úroveň presnosti potrebná pre tesnenia, vložky chemického vedenia a podložku pásky.
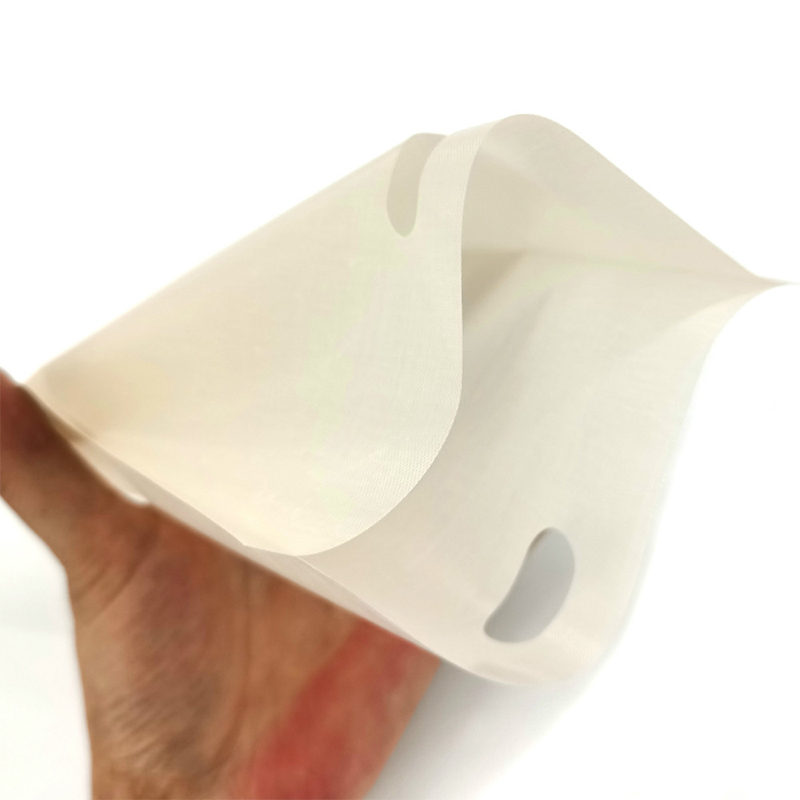 Zrezaný PTFE film pre presné aplikácie Táto skosená PTFE fólia ponúka úzke tolerancie hrúbky a hladký povrch, vďaka čomu je vhodná pre tesnenia, vložky a podkladovú pásku. Jeho elektrická izolácia a chemická odolnosť rozširujú jeho využitie v elektronike a medicínskych zariadeniach. Zobraziť produkt →
Typická hrúbka filmu sa pohybuje podľa spôsobu výroby
3. krok výroby PTFE fólie: Leptanie a povrchová úprava
Neupravená fólia PTFE má povrchovú energiu približne 18 až 20 dynov/cm, čo znemožňuje spojenie so štandardnými lepidlami.
Na zlepšenie priľnavosti výrobcovia aplikujú úpravu leptaním naftalénom sodným. Film sa zmení na tmavohnedý alebo čierny a proces vytvára mikrodrsný povrch s polárnymi skupinami. Povrchová energia stúpa nad 50 dynov/cm, čo umožňuje pevné ukotvenie akrylových a silikónových lepidiel.
Hĺbka leptania musí byť vyvážená. Nadmerné leptanie oslabuje film, zatiaľ čo nedostatočné leptanie spôsobuje slabú pevnosť väzby. Väčšina leptaného filmu sa vyrába vo zvitkoch, ktoré sa potom rozrežú na šírku. Pretože leptacie činidlo je reaktívne, leptanie vo veľkom meradle vyžaduje kontrolované spracovanie odpadu, čo pridáva ďalšiu úroveň kvalifikácie dodávateľa pri audite závodu.
 Leptaný PTFE film pre silné spojenie Tento leptaný PTFE film s povrchovou úpravou naftalénom sodným zlepšuje priľnavosť ku kovom a gume. Je to nevyhnutné pre vysokoteplotné pásky a kompozity, kde je dôležité spoľahlivé spojenie. Zobraziť produkt →
Kontrola kvality pri výrobe PTFE fólie
Spoľahlivosť PTFE fólie je definovaná merateľnými parametrami: hustota, tolerancia hrúbky, pevnosť v ťahu a dielektrická pevnosť.
Zariadenie s certifikáciou ISO 9001 testuje každú dávku na hustotu, ktorá by sa mala pohybovať medzi 2,13 a 2,19 g/cm3. Pevnosť v ťahu pre nový PTFE film sa pohybuje od 20 do 35 MPa v závislosti od orientácie. Dielektrická pevnosť pre 0,1 mm film je zvyčajne vyššia ako 60 kV/mm.
| Nehnuteľnosť | Štandardná hodnota |
| Hustota (g/cm3) | 2.13-2.19 |
| Tolerancia hrúbky (mm) | /-0,01 |
| Pevnosť v ťahu (MPa) | 20-35 |
| Dielektrická pevnosť (kV/mm, 0,1 mm film) | nad 60 |
| Povrchová energia, neupravená (dynes/cm) | 18-20 |
| Povrchová energia, leptaná (dynes/cm) | nad 50 |
FEP Film a castingová alternatíva: Čo kupujúci potrebujú vedieť
FEP film nie je orezaný; je extrudovaný alebo odlievaný z taveniny, pretože FEP je fluórpolymér spracovateľný v tavenine.
FEP fólia je priehľadná, má vysokú priepustnosť svetla a je štandardnou uvoľňovacou vrstvou pre 3D tlačiarne, ktoré používajú UV živicu. 100 mikrónová separačná fólia FEP je najbežnejšou hrúbkou na trhu 3D tlače. Priepustnosť svetla je zvyčajne nad 95% a priamo ovplyvňuje presnosť tlače, pretože UV svetlo musí prechádzať fóliou bez rozptylu.
Jedna bežná otázka pri nákupe: Môže fólia FEP nahradiť fóliu PTFE v každej aplikácii? Odpoveď je nie. PTFE poskytuje lepšiu chemickú odolnosť a širší nepretržitý teplotný rozsah, zatiaľ čo FEP ponúka optickú čistotu a jednoduchšie tepelné utesnenie. Pre určité aplikácie vám toto technické porovnanie PTFE vs FEP pomôže rozhodnúť sa, ktorý materiál sa hodí k vášmu produktovému radu.
 100μm FEP film pre 3D tlač S 96% priepustnosťou svetla a vysokou pevnosťou v ťahu zaisťuje tento FEP film efektívne vytvrdzovanie živice v LCD/DLP tlačiarňach. Nepriľnavý povrch uľahčuje uvoľnenie a podporuje vysokú kvalitu tlače. Zobraziť produkt →
Zrezaný PTFE film
Najlepšie pre chemickú odolnosť, nepretržitú prevádzku od -200 do 260 stupňov C a trvanlivosť v náročných podmienkach.
FEP film
Najlepšie pre optickú čistotu, tepelnú tesnosť a prenos UV žiarenia pri 3D tlači a elektronike.
FAQ: Otázky týkajúce sa výroby PTFE fólie
Aký je najbežnejší spôsob výroby PTFE fólie?
Lyžovanie je najbežnejšou a cenovo najefektívnejšou metódou. Používa presný sústruh na odlupovanie tenkého súvislého filmu zo spekaného PTFE valca. Kalandrovanie PTFE disperzie je alternatívou, ale je menej bežné pre nový film.
Môže byť PTFE fólia vyrobená extrúziou?
Štandardný PTFE nie je možné extrudovať z taveniny, pretože sa netopí pod teplotou rozkladu. FEP a PFA sú spracovateľné v tavenine, takže ich fólie môžu byť extrudované, ale PTFE fólia sa vyrába hladením alebo disperzným kalandrovaním.
Prečo sa leptaný PTFE film zmení na tmavohnedý?
Tmavohnedá farba pochádza z úpravy leptaním naftalénom sodným. Reakcia odstraňuje atómy fluóru na povrchu a zavádza skupiny obsahujúce kyslík, čo zlepšuje zmáčavosť lepidla bez ovplyvnenia objemových vlastností PTFE.
Akú toleranciu hrúbky možno očakávať pri rezanej PTFE fólii?
S CNC riadeným skivingovým zariadením je /-0,01 mm dosiahnuteľný pre šírky filmu pod 0,5 mm. Vždy žiadajte správu o kontrole, nie reklamáciu dodávateľa.
Pochopenie spôsobu výroby PTFE fólie je prvým krokom pri výbere spoľahlivého dodávateľa. Opýtajte sa na kvalitu živice, profil spekania, vybavenie na orezávanie a či sa leptanie vykonáva doma. Tieto detaily robia rozdiel medzi konzistentným filmom a variáciou od dávky k dávke.


Napíšte nám hneď teraz!

- Telefón: +86-18651171105
- Fax: +86-18651171105
- Email:
- Adresa: č. 18, Yongxin East Road, okres Gaogang, mesto Taizhou, provincia Jiangsu, Čína.
Autorské práva © Yaxing Plastic Industry Co., Ltd. Všetky práva vyhradené. Výrobcovia produktov série High-End presných PTFE 